Der Autor: René Herzog Marketingleiter, Frewitt
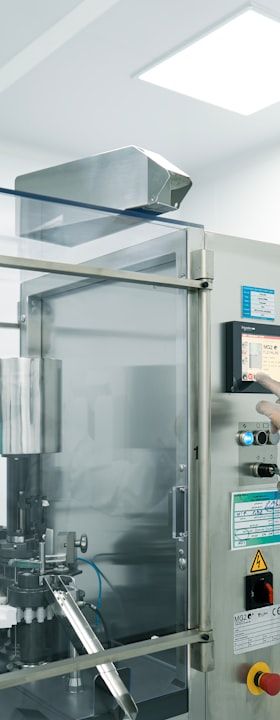
Die Boehringer Ingelheim Pharma GmbH & Co. KG betreibt zur Fertigung diverser Pharmawirkstoffe einen Multiproduktbetrieb, der aus einem Synthese- (Alkaloide 6) und einem Trocknungsteil (Alkaloide 1) besteht. Im Rahmen eines Sanierjungsprojekts von Alkaloide 1 sollte der Trocknungsbereich modernisiert und erweitert werden. Dies hatte die Entkernung des betroffenen Gebäudeteils und die Installation von zwei Reinräumen zur Folge. Die aus Mutterlaugen durch Zentrifugation abgetrennten lösemittelfeuchten Pharmawirkstoffe müssen laut Pflichtenheft einen Konustrockner passieren und danach chargenweise in einer inerten Atmosphäre ausgetragen und abgefüllt werden können. Der Konformitätsnachweis sämtlicher Rechtsvorschriften und Bewertungsverfahren, die das Produkt sowie die Anlage und Anlagenteile betreffen, sind integrierender Bestandteil des Projekts, das Boehringer bei Frewitt in Auftrag gab.
Die für Boehringer neben der geringen Einbauhöhe entscheidenden Vorteile der Anlage sind:
- Schnelles, präzises und kompaktes Dosiersystem (Siebmühle und Dosierung der FU in einem Modul)
- GMP-Design – Reinigung im montierten Zustand (CIP-fähig)
- Flexibles Abfüllsystem (Befüllung im offenen oder geschlossenen Zustand)
- Einfaches Herausschwenken des Mahlkopfs aus der Anlage
- Falschluftsystem/Entstaubungsleitung mit integriertem Filter für OEB 4
- Reduzierte Planungs- und Herstellungs- kosten (alles aus einer Hand)
In den letzten Jahren hat die Anzahl der Produkte, die auf der bestehenden Anlage in Ingelheim produziert werden, stark zugenommen. Zu den Alkaloiden kamen viele neue Produkte hinzu und das System muss daher schnell und sicher von einem auf das andere Produkt umstellbar sein. Ein Hauptkriterium für Boehringer war, dass die Trockneraustrags- und Abfüllebene im Reinraum (Reinraumklasse D/ISO 8) des Erdgeschosses unter Einhaltung der Einbauhöhe von <2 m installiert werden sollte. Diese Höhe ergab sich aus dem freien Raum zwischen der Unterkante des Kugelsegmentschiebers und der Aufstellfläche der Anlage. Die Dosierung sollte mit Hilfe handelsüblicher Dosierorgane wie Vibrations-Dosierklappen und Dosierschieber realisiert werden können.
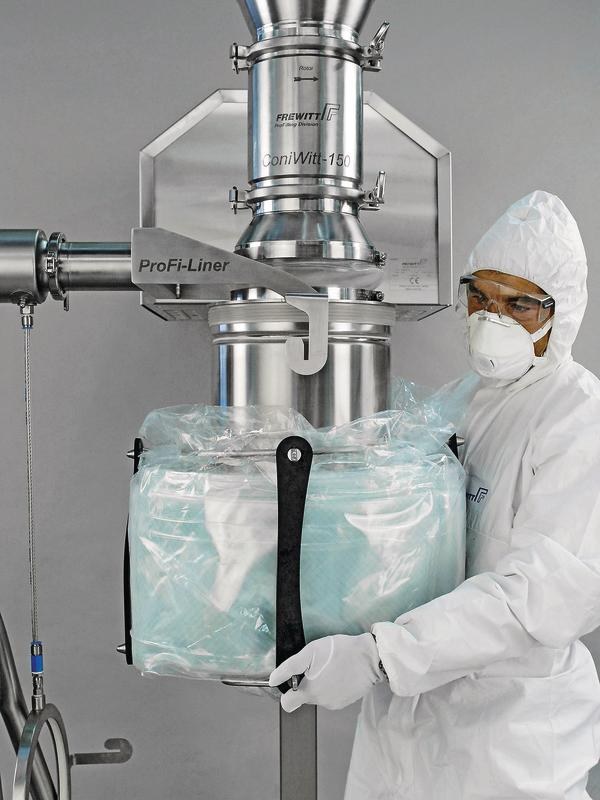
Um bei der Einhaltung des OEB-Levels 4 auf der sicheren Seite zu sein, entschied sich das Unternehmen für ein Endloslinersystem mit Wechselkartuschen. Sämtliche Anlagenbe-standteile inklusive der Rollenbahnen mit integriertem Wägesystem und der Steuerung der Entleer- und Abfülltechnik musste Frewitt in Atex ausführen. Nach dem Startschuss konnte es mit der Planung und Realisierung der Anlage losgehen.