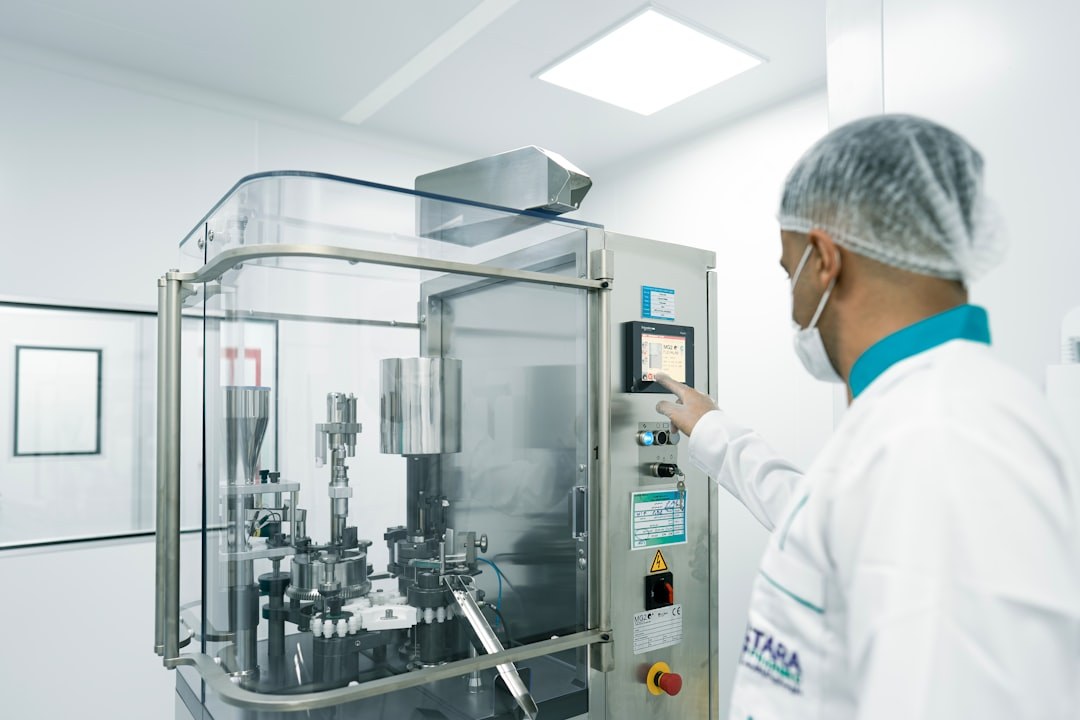
Tabletten sind weltweit die am häufigsten produzierte feste Darreichungsform in der Pharmaindustrie. Ihre Herstellung verbindet physikalische, materialwissenschaftliche und verfahrenstechnische Prinzipien zu einem Prozess, der höchste Reproduzierbarkeit bei gleichzeitig engen Qualitätsvorgaben erfordert. Ob Wirkstoffe mit geringer Dosierung, schlecht fließende Pulvergemische oder druckempfindliche Substanzen – die Tablettierungstechnik muss eine breite Bandbreite an Anforderungen abdecken und unterliegt dabei durchgehend den Vorgaben der Guten Herstellungspraxis (GMP).
Im Kern ist die Tablettierung ein Pressprozess: Ein Pulver- oder Granulatgemisch wird in einem definierten Werkzeug unter Druckeinwirkung zu einem kompakten, geometrisch stabilen Formkörper verdichtet. Klingt simpel – ist es aber nicht. Die Qualität der Tablette hängt von einer Vielzahl von Einflussfaktoren ab, die von der Formulierung über die Maschinenmechanik bis hin zu Umgebungsbedingungen wie Temperatur und Luftfeuchtigkeit reichen.
Grundprinzip der Direktverpressung und des Kompaktiervorgangs
Bei der Tablettierung unterscheidet man grundsätzlich zwei Prozessrouten: die Direktverpressung und die Verpressung nach vorheriger Granulierung. Bei der Direktverpressung wird das Pulvergemisch – bestehend aus Wirkstoffen, Füll-, Binde- und Gleitmitteln sowie gegebenenfalls Sprengmitteln – ohne Zwischenschritt direkt in die Tablettiermaschine eingetragen und verpresst. Voraussetzung ist eine ausreichende Fließfähigkeit und Komprimierbarkeit des Mischguts. Da viele Wirkstoffe diese Eigenschaften nicht von Natur aus mitbringen, ist die Direktverpressung auf geeignete Hilfsstoffe angewiesen, die die Prozessstabilität sicherstellen.
Der eigentliche Pressvorgang lässt sich in drei Phasen unterteilen: die Umordnungsphase, in der Partikel ihre Lage zueinander anpassen und Luft entweicht; die plastische und elastische Verformungsphase, in der die Partikel unter zunehmendem Druck verformt werden und Bindungen entstehen; sowie die Relaxationsphase nach dem Druckabfall, in der das Tablettenvolumen leicht zunimmt. Das Zusammenspiel dieser Phasen bestimmt Festigkeit, Porosität und Zerfallsverhalten der fertigen Tablette.
Exzenter- und Rundläuferpressen: Maschinenkonzepte im Vergleich
In der industriellen Feststoffproduktion dominieren zwei Maschinentypen: die Exzenterpresse und die Rundläuferpresse. Exzenterpressen arbeiten mit einem einzigen Stempelwerkzeug, das über einen Exzenterantrieb auf- und abwärts bewegt wird. Sie eignen sich besonders für Entwicklung, Kleinserien und Musterproduktion, da sie einfach zu bedienen, leicht zu reinigen und flexibel umrüstbar sind. Die Ausstoßleistung liegt typischerweise im Bereich von einigen Tausend Tabletten pro Stunde.
Rundläuferpressen hingegen verfügen über einen rotierenden Stempelträger mit mehreren Stationen – je nach Maschinengröße zwischen wenigen und über 100 Stempelpaaren. Das Pulver wird kontinuierlich aus einem Füllschuh in die Matrizen eingetragen, überschüssiges Material abgestreift, anschließend vorund hauptverpresst und die fertige Tablette ausgestoßen. Moderne Rundläufer erreichen Ausstoßleistungen von mehreren Hunderttausend Tabletten pro Stunde. Mehrstufige Pressstationen – bestehend aus einer Vorpresskraft und einer Hauptpresskraft – verbessern dabei die Entlüftung des Pressguts und erhöhen die Tablettenqualität, insbesondere bei komprimierten Granulaten oder lufthaltigen Pulvern.
Eine Sonderform stellt die Doppelkern-Tablettierung dar, bei der zwei übereinanderliegende Schichten oder ein Kern und eine Hülle in einem Pressvorgang erzeugt werden. Derartige Konzepte erlauben die Kombination von Wirkstoffen mit unterschiedlicher Freisetzungskinetik in einer einzigen Tablette.
Kritische Qualitätsparameter und Inline-Kontrolle
Die Qualität einer Tablette wird durch eine Reihe physikalischer und chemischer Parameter definiert. Zu den wichtigsten zählen: Tablettengewicht und Gewichtskonstanz, Bruchfestigkeit (Härte), Friabilität (Abrieb), Dicke, Zerfallszeit und – für retardierte Formulierungen – das Freisetzungsprofil. Sämtliche Parameter unterliegen engen Spezifikationsgrenzen und müssen im Rahmen der Prozesskontrolle dokumentiert werden.
Moderne Tablettierpressen sind mit integrierten Messtechniksystemen ausgestattet, die eine kontinuierliche Inline-Kontrolle ermöglichen. Kraftmesssensoren in den Pressstempeln erfassen die Presskraft für jede einzelne Tablette und erlauben eine Rückrechnung auf das Tablettengewicht – ein Verfahren, das als Presskraft-Gewichts-Korrelation bekannt ist und unter GMP-Anforderungen validiert werden muss. Kombiniert mit automatischen Ausschleusmechanismen lassen sich Out-of-Specification-Tabletten zuverlässig aussortieren, ohne den laufenden Prozess zu unterbrechen. Der Einsatz von Nahinfrarotspektroskopie (NIR) als PAT-Werkzeug ermöglicht darüber hinaus eine direkte Aussage über den Wirkstoffgehalt im Pressling – in Echtzeit und ohne destruktive Probennahme.
GMP-Anforderungen an Maschinen und Reinigung
Tablettiermaschinen im GMP-Umfeld unterliegen strengen Anforderungen hinsichtlich Konstruktion, Materialien und Reinigbarkeit. Alle produktberührenden Flächen müssen aus korrosionsbeständigem Stahl (in der Regel 1.4404 oder 1.4571) oder geeigneten Alternativmaterialien gefertigt sein und dürfen keine Toträume aufweisen, die Reinigung und Desinfektion erschweren. Die Qualification-Dokumentation – bestehend aus Design Qualification (DQ), Installation Qualification (IQ), Operational Qualification (OQ) und Performance Qualification (PQ) – ist für jede neue Anlage vorgeschrieben und Voraussetzung für den GMP-konformen Betrieb.
Die Reinigung zwischen verschiedenen Produkten oder Chargen ist ein kritischer Prozessschritt und muss im Rahmen einer Cleaning Validation nachgewiesen sein. Dabei werden Grenzwerte für Wirkstoff-Carryover, Reinigungsmittelrückstände und mikrobiologische Belastung festgelegt und analytisch verifiziert. Geschlossene Systeme und Contained-Lösungen – beispielsweise druckdichte Einfüllstationen mit Absaugung und Isolierung – gewinnen insbesondere bei hochpotenten Wirkstoffen (HPAPI) an Bedeutung, um sowohl die Produktqualität als auch den Bedienerschutz sicherzustellen.
Continuous Manufacturing und Digitalisierung als Entwicklungsrichtung
Die klassische Batchproduktion dominiert zwar nach wie vor die pharmazeutische Tablettenherstellung, doch Continuous-Manufacturing-Konzepte gewinnen zunehmend an Relevanz. Bei diesen Ansätzen sind Mischung, Granulierung und Tablettierung in einem kontinuierlichen Materialfluss miteinander verknüpft. Prozessparameter werden permanent überwacht und geregelt, was die Chargenzeiten verkürzt, Materialpuffer reduziert und eine engere Prozesskontrolle ermöglicht. Regulatorische Behörden wie die FDA und die EMA haben entsprechende Guidance-Dokumente veröffentlicht, die den Weg für die behördliche Zulassung kontinuierlicher Prozesse ebnen.
Parallel dazu schreitet die Digitalisierung der Tablettieranlage voran: OPC-UA-basierte Konnektivität, digitale Zwillinge zur Prozesssimulation und KI-gestützte Auswertung von Presskurven sind keine Zukunftsvisionen mehr, sondern finden in modernen Produktionsumgebungen bereits praktische Anwendung. Die Verknüpfung von Maschinendaten, Prozessparametern und Qualitätsdaten schafft die Grundlage für ein geschlossenes, datengetriebenes Qualitätsmanagementsystem – ein Ansatz, der mit den Anforderungen der ICH Q13 zur kontinuierlichen Herstellung und der ICH Q8 zum Quality by Design konsequent zusammengeführt werden kann.