Die Stada Arzneimittel AG ist ein börsennotiertes Unternehmen mit Sitz im hessischen Bad Vilbel. Der Konzern ist Deutschlands einziger unabhängiger Generika-Hersteller und weltweit mit rund 50 Vertriebsgesellschaften in mehr als 30 Ländern vertreten. Markenprodukte wie Grippostad, Ladival und Hoggar Night zählen in Deutschland zu den meistverkauften ihrer Produktkategorie. Um die Rückverfolgbarkeit der unterschiedlichen Pharmaprodukte von der Produktion bis zur Ausgabestelle an die Patienten zu gewährleisten, benötigt jedes Produkt eine einwandfreie Kennzeichnung.
Nachdem man bereits seit Langem Thermo-Inkjet-Systeme zur Kennzeichnung der unterschiedlichen Produkte einsetzt, hat man sich innerhalb der Mettler-Toledo-Kontrollwaage XS2MV zur Integration eines G320i-Thermo-Inkjet-OEM-Boards entschieden. Das Domino-Board der G-Serie i-Tech erfüllt alle Gesetzgebungsstandards der Pharma- und Gesundheitsbranche weltweit und wurde speziell für die Integration in Hochgeschwindigkeitsanlagen für Serialisierungs- und Track&Trace-Anwendungen entwickelt.
Dirk Ritzke, Leiter Technik bei Stada, zur Kaufentscheidung: „Bei der Aufbringung von 2-D-Datamatrix-Codes benötigen wir eine sehr gute Druckqualität bei hohen Bandgeschwindigkeiten ohne Performance-Verluste. Das OEM-Board erfüllt diese Anforderungen, ist gut und leicht integrierbar und lässt sich problemlos über die Bedienoberfläche der Waage der Mettler-Toledo-Anlage ansteuern.“
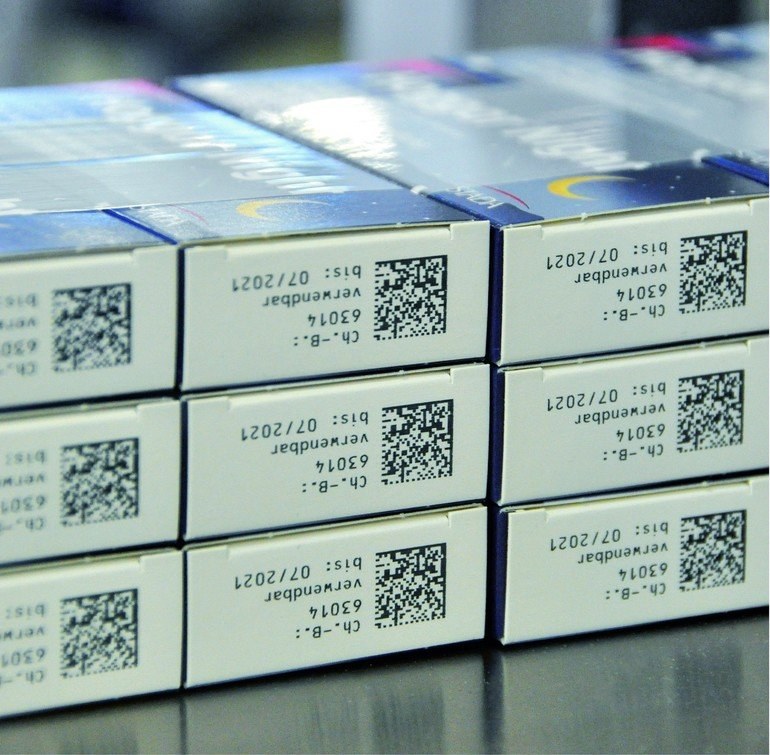
Die zu kennzeichnenden Daten erhält der Drucker über die Anbindung an die Software der Mettler-Toledo-Anlage. Die Produktkennzeichnung erfolgt im Verpackungsprozess der Stada-Pharmaprodukte seitlich auf der Faltschachtellasche, nachdem die Blister innerhalb des Uhlmann-Kartonierers C2305 den Faltschachteln zugeführt und verschlossen wurden. Für eine einfache Ansteuerung wurde das Domino-OEM-Board in den Schaltschrank der nachgeschalteten Mettler-Toledo-Kontrollwaage integriert.
Aufgebracht wird jeweils ein 2-D-Datamatrix-Code, der die GTIN (Global Trade Item Number), die Chargennummer und das Verfallsdatum des Produktes enthält. Rechts neben dem 2-D-Code werden zudem die Chargennummer und das Verfallsdatum in Klarschrift aufgebracht. Sobald die Kennzeichnung aufgebracht ist, wird der 2-D-Datamtrix-Code durch eine Kamera von PCE ausgelesen und auf Richtigkeit der enthaltenen Daten überprüft. Ist der Code korrekt, wird die Faltschachtel auf dem Transportband weitertransportiert, gewogen, in 12er-Einheiten gebündelt und anschließend in Umkartons verpackt. Ist der 2-D-Code fehlerhaft, wird die betroffene Faltschachtel an dieser Stelle aus dem Produktionskreislauf ausgeschieden.
Entscheidend für die korrekte Auslesung des 2-D-Datamatrix-Codes ist das Code-Grading, das von mehreren Faktoren abhängt, wie Ritzke erläutert: „Ganz entscheidend beim Grading ist, dass die zu kennzeichnende Faltschachtel auf dem Förderband gut geführt wird. Zudem haben auch die Kartonqualität sowie die Tinte Einfluss auf das Grading. Unsere Spitzengeschwindigkeiten, die wir auf der Bandwaage fahren, liegen bei 60 bis 80 m pro Minute. Erzielt wird dabei ein Code-Grading zwischen B und C, bei niedrigeren Geschwindigkeiten erzielen wir ein Code-Grading von A oder B.“