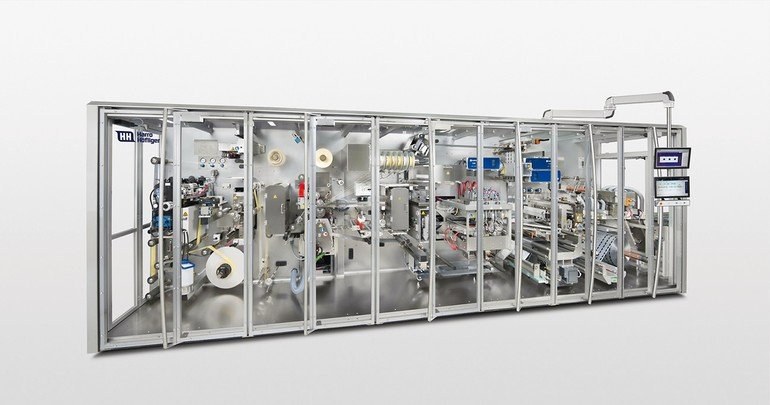
Mucoadhesive Buccal Film (MBF) lautet der medizinische Fachausdruck für die Verabreichungsform starker Schmerzmittel, für die Harro Höfliger Produktions- und Verpackungsanlagen entwickelt und baut. Das Schmerzmittel auf einem Trägermaterial löst sich im Mundraum auf. In einer neuen Anlage zur Verpackung der Schmerzmittel sorgen Bildverarbeitungssysteme an mehreren Stellen für zuverlässige Qualitätsüberprüfungen.
Was Patienten am Ende aus einer Verpackung entnehmen und zur Schmerzlinderung im Mund zergehen lassen, muss bei der vorangegangenen Verarbeitung in allen Prozessstadien strengsten Qualitätsanforderungen genügen. Bei den Harro-Höfliger-Produktions- und Verpackungsmaschinen vom Typ PMK 150/300 wird zunächst der MBF-Wirkstoff, der auf einer Trägerfolie aufgebracht ist, von einer Rolle abgewickelt und die Schutzfolie auf der Oberseite über entsprechende Mechaniken abgezogen. Anschließend wird die Bahn mit einer Angabe zur Wirkstoffdosierung über einen Flexodrucker bedruckt. Der Wirkstoff ist in dem Laminat gleichmäßig verteilt, sodass die Medikamentendosierung über die Größe des Mucoadhesive Buccal Film (MBF) gesteuert werden kann. Zwischen 10 x 10 und 17 x 17 mm groß sind die Produkte, die in dieser Anlage zwischen einer oberen und unteren Aluminiumverbundsfolie in jeweils 50 x 50 mm große Aluminiumbeutel gesiegelt werden.
Drei Bildverarbeitungsstationen
Das erste der insgesamt drei Bildverarbeitungsmodule dieser Anlage überprüft den korrekten Aufdruck auf der Vorderseite aller drei Wirkstoffstreifen mit einer maximalen Geschwindigkeit von 1050 Teilen pro Minute oder umgerechnet fast 18 Teilen pro Sekunde, und dies auf jeder der drei Bahnen. Die getriggerte Bildaufnahme über alle drei Streifen und 150 mm hinweg übernimmt dabei eine Spyder3-Zeilenkamera von Teledyne Dalsa mit 4k Pixeln Auflösung und einer APO-Componon-Optik von Schneider Kreuznach. Für die passende Beleuchtung sorgt eine rote LNSP-Zeilenbeleuchtung von CCS. Die Auswertung der Bilder aller drei Bildverarbeitungsmodule übernimmt ein Industrie-PC, der nachfolgend gesondert beschrieben wird.
Fehlerhafte Teile werden im internen Schieberegister der Maschine als „schlecht“ gekennzeichnet und am Ende der Maschine in einen separaten Auswurf ausgeschleust. Anschließend werden aus den drei Bahnen die finalen Produkte mit einer Rotationsstanze ausgeschnitten und mittels Vakuum auf die untere Packstofffolie übergeben.
Die Produkte sollten somit nun in Dreierreihen mit korrektem Abstand in Längs- und Querrichtung auf dem Trägerstoff platziert sein, was die zweite Bildverarbeitungsstation überprüft: Sie kontrolliert zum einen die Position der vereinzelten Produkte, um sicherzustellen, dass der anschließende Versiegelungsprozess korrekt ablaufen kann. Zum anderen prüft diese Station die Produktgröße sowie eine Kontamination durch Fremdkörper. Diese Fehler erkennt das System bis zu einer Größe von etwa 1 mm2.