Zum Inhalt springen
Pharma Prozesstechnik
  • Branche & Markt
  • Anlagen & Verfahren
  • Abfüllen & Verpacken
  • Automation & MSR
  • Reinraum & Hygiene
  • Labor & Feststoff
Pharma Prozesstechnik
  • Branche & Markt
  • Anlagen & Verfahren
  • Abfüllen & Verpacken
  • Automation & MSR
  • Reinraum & Hygiene
  • Labor & Feststoff
    Pharma-Prozesstechnik-Newsletter
    Die wichtigsten News aus der Pharmaproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Pharma ProzesstechnikKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Pharma Prozesstechnik
    © 2026 Pharma Prozesstechnik
    Startseite/Labor & Feststoff/Artikel
    Kapselabfüllung in der Feststoffproduktion: Grundlagen, Verfahren und Prozessparameter
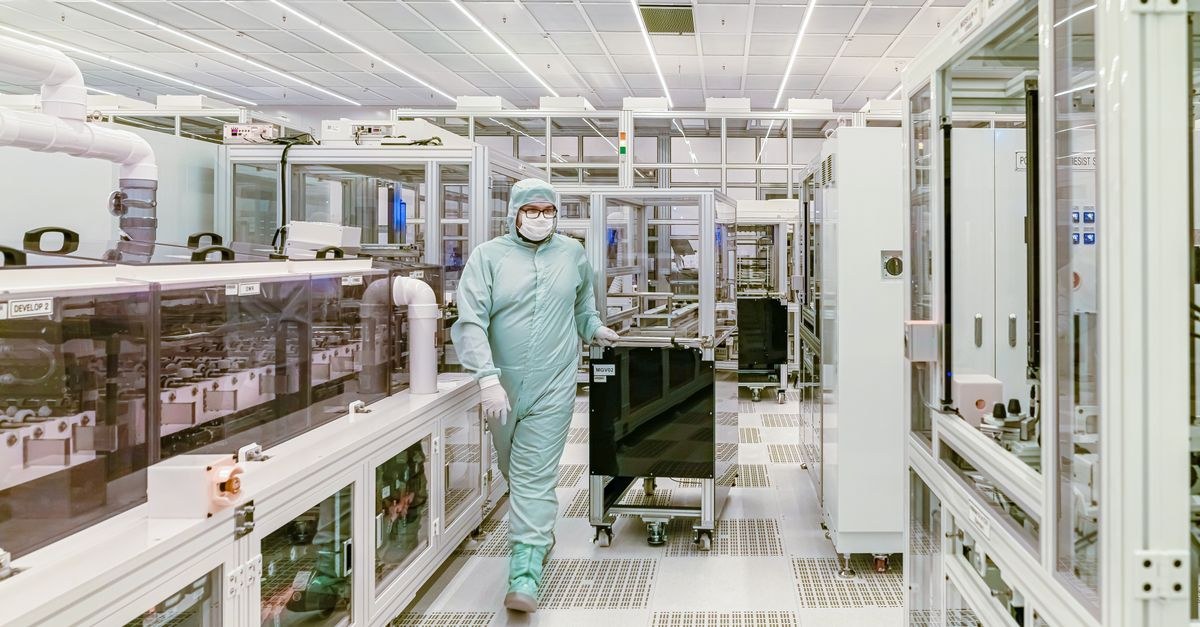
    Foto: Российский центр гибкой электроники
    Labor & Feststoff

    Kapselabfüllung in der Feststoffproduktion: Grundlagen, Verfahren und Prozessparameter

    Labor & Feststoff – Grundlagen
    Veröffentlicht
    30. Oktober 2026
    Lesezeit
    5 Minuten
    Rubrik
    Labor & Feststoff

    Hartkapseln gehören neben Tabletten zu den meistproduzierten oralen Darreichungsformen weltweit. Ihre Akzeptanz in der Entwicklung ist hoch, weil sie eine flexible Dosierung ermöglichen, den Wirkstoff schützen und die Bioverfügbarkeit durch gezielte Hüllenkonstruktion beeinflussen können. Die Kapselhülle besteht klassischerweise aus Gelatine oder – zunehmend häufiger – aus Hydroxypropylmethylcellulose (HPMC) für vegane oder vegetarische Produktanforderungen. Das Füllen dieser Kapseln mit Pulvern, Granulaten, Pellets, Mikrotabletten oder Kombinationen daraus ist ein eigenständiger, prozesstechnisch anspruchsvoller Fertigungsschritt, der spezifische Kenntnisse über Schüttgutverhalten, Maschinentechnik und regulatorische Anforderungen voraussetzt.

    Der Kapselabfüllprozess lässt sich in seiner Grundstruktur in drei Phasen einteilen: die Trennung von Ober- und Unterteil der leeren Kapsel (Öffnen), das eigentliche Befüllen des Unterteils und das anschließende Wiederverschließen. Diese Abfolge klingt simpel, ist aber von einer Vielzahl physikalischer und geometrischer Wechselwirkungen geprägt, die die Qualität des Endprodukts – insbesondere Füllgewicht, Gewichtsuniformität und Schüttvolumen – maßgeblich beeinflussen.

    Dosierverfahren: Tampon, Schraube und Dosierring

    Das Herzstück jeder Kapselabfüllmaschine ist das Dosiersystem. In der industriellen Praxis haben sich verschiedene Prinzipien etabliert, die je nach Füllgut unterschiedlich geeignet sind. Das Tampondosierverfahren (auch: Dosierkolben- oder Stopfenstempelverfahren) verdichtet das Pulver zunächst in einem Zwischenbehälter zu einem kohäsiven Pfropfen, der dann in das Kapselunterteil überführt wird. Dieses Verfahren eignet sich besonders für schlecht fließende Pulver, da es keine guten Fließeigenschaften voraussetzt. Durch den Verdichtungsschritt entstehen jedoch Scherkräfte, die empfindliche Wirkstoffe oder porös strukturierte Granulate belasten können.

    Das Schneckendosierverfahren überträgt das Füllgut über eine rotierende Förderschnecke volumetrisch in das Kapselunterteil. Es ist schonender gegenüber dem Füllgut und eignet sich für gut fließende Pulver sowie für Granulate. Die Genauigkeit hängt stark von der Konsistenz der Schüttdichte und der Fließfähigkeit ab. Das Dosierscheiben- oder Dosierring-Prinzip arbeitet mit definierten Bohrungen oder Kammern in einer Scheibe, die volumetrisch befüllt und dann entleert werden. Dieses Konzept wird häufig für Pellets, Mikrotabletten oder andere partikuläre Füllgüter eingesetzt, da die definierten Kavitäten eine hohe Dosiergenauigkeit bei gut fließendem Material ermöglichen.

    In der Praxis können moderne Maschinen mehrere Dosiersysteme parallel betreiben, um Kombinationsprodukte – beispielsweise ein Granulat mit aufgelagerten Pellets – in einer einzigen Kapselfüllung abzubilden. Dies erfordert eine exakt aufeinander abgestimmte Maschinensteuerung und erhöht den Validierungsaufwand erheblich.
    Pharma

    Mehr aus Labor & Feststoff

    Weitere aktuelle Artikel aus der Rubrik Labor & Feststoff.

    Alle Labor & Feststoff-Artikel
    Sprühtrocknung in der Feststoffproduktion: Grundlagen, Prozessführung und pharmazeutische AnwendungenFoto: Navy Medicine / Unsplash
    Labor & Feststoff

    Sprühtrocknung in der Feststoffproduktion: Grundlagen, Prozessführung und pharmazeutische Anwendungen

    28. Oktober 2026

    Die Sprühtrocknung überführt flüssige Zubereitungen in rieselfähige Pulver und eröffnet insbesondere bei schwer löslichen Wirkstoffen neue formulierungstechnische Möglichkeiten. Ein Überblick über Verfahrensprinzip,…

    Direktverpressung in der Tablettenproduktion: Grundlagen, Materialanforderungen und ProzessgrenzenFoto: Crystal Kwok / Unsplash
    ← Zurück zu Labor & FeststoffZur Startseite

    Maschinenkonzepte: Diskontinuierlich versus kontinuierlich

    Kapselabfüllmaschinen unterscheiden sich grundlegend in ihrer Betriebsweise. Intermittierende (diskontinuierliche) Maschinen transportieren die Kapseln schrittweise durch definierte Stationen: Öffnen, Dosieren, Schließen, Ausstoßen. Der taktweise Betrieb erlaubt eine präzise Kontrolle jedes Schritts, begrenzt jedoch den Durchsatz. Typische Maschinenleistungen liegen je nach Baugröße zwischen wenigen tausend und etwa 150.000 Kapseln pro Stunde.

    Kontinuierlich arbeitende Maschinen, die in jüngerer Zeit auch im Kontext des Continuous Manufacturing (CM) diskutiert werden, bewegen die Kapselträger in einem Rotationsprinzip ohne Stillstandsphasen. Sie erreichen höhere Durchsätze, stellen aber erhöhte Anforderungen an die Gleichmäßigkeit des Füllgutstroms und die Inline-Überwachung. Im Rahmen von PAT-Konzepten (Process Analytical Technology) können Wägesysteme und spektroskopische Sensoren direkt in den Dosierstrom integriert werden, um Gewichtsabweichungen oder Inhaltsuniformitätsprobleme in Echtzeit zu detektieren.

    Kritische Prozessparameter und ihre Wechselwirkungen

    Die Gewichtsuniformität der gefüllten Kapseln ist der zentrale Qualitätsparameter und wird durch das europäische Arzneibuch (Ph. Eur.) sowie die USP verbindlich geregelt. Entscheidende Einflussgrößen sind die Fließfähigkeit des Füllguts (charakterisiert u. a. durch Hausner-Verhältnis und Carr-Index), die Schüttdichte und ihre Reproduzierbarkeit sowie die Temperatur und relative Luftfeuchtigkeit im Produktionsraum. Gelatinekapseln sind hygroskopisch und reagieren empfindlich auf Feuchteschwankungen: Bei zu hoher Luftfeuchtigkeit werden sie klebrig und lassen sich nicht sauber öffnen oder schließen, bei zu geringer Luftfeuchtigkeit werden sie spröde und reißen.

    Für die Prozessführung kritisch ist außerdem die Stampfzeit und Stampfkraft beim Tamponverfahren: Eine zu geringe Vorverdichtung führt zu unvollständiger Befüllung und hohen Gewichtsabweichungen, eine zu hohe Verdichtung kann die Zerfallszeit der Kapsel und damit die Bioverfügbarkeit negativ beeinflussen. Diese Wechselwirkungen müssen im Rahmen der Prozessentwicklung systematisch durch Design-of-Experiments (DoE) untersucht und in der Prozessvalidierung belegt werden.

    Ein weiterer kritischer Parameter ist die Nockenkurvengeometrie beim Öffnen der Kapseln. Nicht korrekt getrennte Kapseln führen zu Füllfehlern oder Maschinenstillständen. Moderne Maschinen setzen Kamerasysteme ein, um nicht geöffnete Kapseln automatisch auszuschleusen, bevor sie die Dosierstation erreichen.

    Füllgutcharakterisierung als Voraussetzung für die Maschinenauswahl

    Vor der Auswahl des Dosierprinzips steht die systematische Charakterisierung des Füllguts. Neben den klassischen Schüttgutparametern – Schüttdichte, Stampfdichte, Korngrößenverteilung, Partikelform – spielen Kompressibilität und Kohäsion eine entscheidende Rolle. Pulver mit geringer Fließfähigkeit (Carr-Index über 25) sind in der Regel nicht für Schnecken- oder Dosierscheibensysteme geeignet und erfordern das Tamponverfahren oder vorgelagerte Granulierung. Pellets und Mikrotabletten hingegen fließen in der Regel gut und eignen sich für volumetrische Dosiersysteme, wobei die enge Korngrößenverteilung entscheidend für die Dosiergenauigkeit ist.

    Für Kombinationsprodukte mit mehreren Schichten – etwa einer Pelletfüllung mit überlagerter Pulverdosis – muss die Sequenz der Dosiermodule sorgfältig geplant werden, um Entmischungseffekte und gegenseitige Beeinflussung der Füllguteigenschaften zu vermeiden.

    Reinigung, Formatwechsel und GMP-Anforderungen

    Kapselabfüllmaschinen werden in der Regel für mehrere Produkte oder Kapselgrößen genutzt, was Reinigungsvalidierung und Formatwechselmanagement zu zentralen GMP-Themen macht. Kapselgrößen reichen von 000 (Füllvolumen ca. 1,37 ml) bis Größe 5 (ca. 0,13 ml), wobei für jeden Formatwechsel spezifische Werkzeugteile – Dosierplatten, Kapseltransportbänder, Schließstempel – ausgetauscht und qualifiziert werden müssen. Die Reinigung der produktberührenden Teile muss validiert sein; bei hochpotenten Wirkstoffen gelten verschärfte Anforderungen hinsichtlich Verschleppungsgrenzen (PDE-basierte Berechnung gemäß EMA-Leitlinien).

    Die Anforderungen der aktuellen Good Manufacturing Practice (cGMP) – insbesondere EU-GMP-Leitfaden Annex 15 (Qualifizierung und Validierung) – verlangen eine dokumentierte Prozessvalidierung, die die Robustheit des Füllprozesses über den gesamten zugelassenen Parameterbereich belegt. Hierbei sind Worst-Case-Szenarien für kritische Parameter wie Chargengrößen, Füllgutvariationen und Umgebungsbedingungen zu berücksichtigen.

    Praxisrelevanz und Entwicklungstrends

    In der pharmazeutischen Entwicklung gewinnt die Kapselabfüllung als Formulierungsplattform weiter an Bedeutung, insbesondere für Wirkstoffe mit geringer Bioverfügbarkeit, bei denen lipidbasierte Formulierungen oder amorphe Dispersionen in Kapselform zunehmend eingesetzt werden. Auch für die klinische Entwicklung bietet die Kapselfüllung Vorteile, da kleine Chargen mit relativ geringem Aufwand hergestellt und Placebokapseln einfach realisiert werden können.

    Technologisch rücken Inline-Wiegesysteme, die jede einzelne Kapsel nach dem Befüllen und vor dem Schließen wägen, immer mehr in den Vordergrund. Diese 100-Prozent-Gewichtskontrolle ersetzt zunehmend die traditionelle statistische Stichprobenkontrolle und liefert gleichzeitig Prozessdaten für kontinuierliches Monitoring im Sinne von PAT. In Verbindung mit digitalen Produktionssystemen (MES, SCADA) können diese Daten für eine lückenlose Batch-Record-Dokumentation und eine vorausschauende Prozesssteuerung genutzt werden – eine Entwicklung, die den Anforderungen moderner GMP-Regularien und dem Konzept der Quality by Design (QbD) konsequent Rechnung trägt.

    Labor & Feststoff

    Direktverpressung in der Tablettenproduktion: Grundlagen, Materialanforderungen und Prozessgrenzen

    27. Oktober 2026

    Die Direktverpressung gilt als effizientestes Verfahren zur Tablettenherstellung, stellt jedoch hohe Anforderungen an die Fließ- und Kompaktierfähigkeit der eingesetzten Pulvermischungen. Ein Überblick über…

    Feuchtgranulierung in der Feststoffproduktion: Grundlagen, Mechanismen und ProzessführungFoto: National Cancer Institute / Unsplash
    Labor & Feststoff

    Feuchtgranulierung in der Feststoffproduktion: Grundlagen, Mechanismen und Prozessführung

    26. Oktober 2026

    Die Feuchtgranulierung zählt zu den meistgenutzten Aufbereitungsverfahren in der pharmazeutischen Feststoffproduktion. Dieser Artikel erläutert die grundlegenden Mechanismen, gängigen Apparatekonzepte und kritischen…

    Trockengranulierung: Grundlagen, Verfahren und ProzessparameterFoto: TECNIC Bioprocess Solutions / Unsplash
    Labor & Feststoff

    Trockengranulierung: Grundlagen, Verfahren und Prozessparameter

    22. Oktober 2026

    Die Trockengranulierung überführt Pulvermischungen ohne Einsatz von Flüssigkeiten in rieselfähige Granulate – ein Verfahren, das besonders bei feuchtigkeits- und wärmeempfindlichen Wirkstoffen unverzichtbar ist. Dieser…