Der Autor: Jürgen Schäfer Geschäftsführer, Optima Pharma
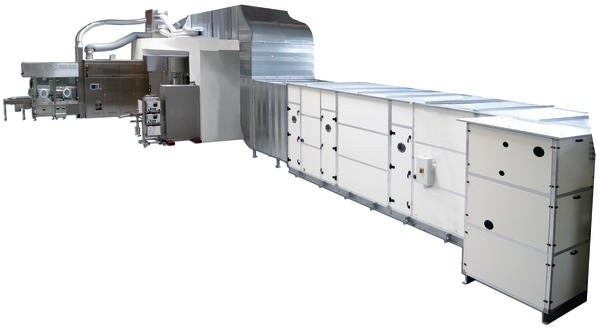
Die Verarbeitung der Fertigspritzen erfolgt bei diesem Hersteller vollautomatisch. Bereits der Debagger befindet sich in einer druckgeregelten open-RABS-Zone. Er schneidet zunächst den Folienbeutel auf, in dem sich die genesteten Spritzen befinden, und entfernt den Folienabschnitt. Die Tubs werden dann zur Oberflächendekontamination durch den E-beam-Tunnel von Metall+Plastic geführt. Dieser Schritt sichert die äußere Sterilität der immer noch verschlossenen Tubs und senkt so das Risiko einer versehentlichen Kontamination des Füllbereichs. Innerhalb der Füllmaschine zieht ein Roboter die Tyvek-Folie vom Tub ab.
Die Füllstation ist als Wechseleinheit aufgebaut. Je nach Produkt kommen Rotationskolbendosierpumpen, Peristaltikpumpen oder ein Zeitdruckfüllsystem zum Einsatz. Eine IPC-Station prüft die Füllgewichte und optimiert die Füllgenauigkeit über eine statistische Auswertung der Gewichte. Nach dem Stopfensetzen werden die genesteten Spritzen wieder zurück ins Tub gesetzt und einem Paternoster übergeben. Bei positiver Kontrolle erhalten die Spritzentubs einen Aufdruck, der wiederum vom Barcodeleser überprüft wird.
In der Ausgestaltung des Füllsystems hatte Optima Pharma insbesondere auch gelartige, biopharmazeutisch hergestellte Produkte zu berücksichtigen. Zum Einsatz kommt eine Inova-H6-10-Füll- und -Verschließmaschine. Temperatursensibilität, die Empfindlichkeit gegenüber Scherkräften, eine erforderliche Homogenisierung sowie die Stabilisierung der Arzneimittel sind Faktoren, die bei Abfüll- und Verpackungsprozessen der biopharmazeutischen Arzneimittel zu berücksichtigen sind. Bei den hochviskosen Produkten galt es zudem, Lufteinschlüsse bei der Abfüllung zu verhindern: Die Füllgenauigkeit wäre möglicherweise nicht ausreichend. Gleichzeitig ist bei sehr hochpreisigen Arzneimitteln die Überfüllung keine Option für den pharmazeutischen Hersteller. Daher ist die Füllgenauigkeit, welche Voraussetzungen auch immer ein Produkt mit sich bringt, von immensem Interesse.
Das Füllen unter Vakuum, mit dem sich die Blasenbildung verhindern lässt, wird meist mit Rotationskolbenpumpen praktiziert. Eine andere Maßnahme wäre eine thermische Entgasung des Produkts gewesen, was wegen der Produkteigenschaften jedoch nicht infrage kam. Speziell konzipierte Füllnadeln konnten schließlich zur Problemlösung beitragen. Zudem werden heute die Spritzenstopfen unter Vakuum gesetzt, zunächst eine weitere Herausforderung, die jedoch auch Vorteile hat.
Die Kunst bei der Verarbeitung viskoser Liquida unter Vakuum liegt darin, ein Gleichgewicht der verschiedenen Parameter zu finden. Ein zu tiefes Vakuum könnte dazu führen, dass das Produkt zu sieden beginnt. Beim Stopfensetzen besteht wiederum die Gefahr, dass Produkt am Stopfen vorbei aus der Spritze gesaugt wird. Ist das Vakuum jedoch zu gering, lösen sich Lufteinschlüsse oder -blasen nicht auf. Positiv wirkt sich aus, dass bei nur wenig Luft im Spritzenkopf ein höheres Sterilitätssicherheitslevel erreicht wird, dass die Dosiergenauigkeit in der Regel höher ist und auch eine mögliche Bewegung des Stopfens bei veränderten klimatischen Bedingungen (Luftdruck) während des Transports ausgeschlossen werden kann.