Die Autoren: Dr. Manfred Mühl, Business Development Manager, Pall Filtersystems Dr. Dirk Sievers, Technical Marketing Manager Pall Life Sciences, BioPharmaceuticals
Industrielle Aktivkohlen, die in großer Vielfalt kommerziell verfügbar sind, zeichnen sich aufgrund ihrer sehr hohen Porosität durch ein sehr hohes Adsorptionsvermögen aus. Ihre Herstellung beinhaltet die Aktivierung verkohlter Rohmaterialien wie Holz, Kohle oder Torf durch oxidative Hitzebehandlung. Diese erfolgt durch chemische Aktivierung, z. B. mit Phosphorsäure, oder durch Dampfaktivierung, z. B. mit Wasserdampf und Kohlendioxid. In beiden Fällen entstehen adsorptive Stellen, die später als Bindungsstellen für die abzutrennenden Verunreinigungen dienen. Die Auswahl der optimalen Aktivkohle für eine spezifische Anwendung ist abhängig von den chemisch-physikalischen Eigenschaften dieser Verunreinigungen und der Trägerflüssigkeit.
Der Vorteil loser Aktivkohlen in Pulverform (Powdered Activated Carbon, PAC) liegt in der großen Flexibilität hinsichtlich der eingesetzten Aktivkohlemenge und der eingestellten Kontaktzeit. Auf den ersten Blick erscheint zudem das Preis-Leistungsverhältnis sehr günstig, doch werden in einer solchen Betrachtung wichtige Aspekte außer Acht gelassen.
In der Praxis wird lose Aktivkohle als Sackware in den Prozess eingebracht. Die starke Staubentwicklung bedeutet eine erhebliche partikuläre Belastung der Anlagenmimik (Rührwerke, Ventile etc.) und der Mitarbeiter. Die erforderlichen Gegenmaßnahmen, die systembedingt langen Prozesszeiten und die abschließende zeitaufwendige Entfernung der Aktivkohle, mit der eine Verunreinigung der nachfolgenden Prozessschritte zuverlässig ausgeschlossen werden muss, führen oft zu einer wahren Kostenexplosion. Aus heutiger Sicht ist die Wirtschaftlichkeit konventioneller PAC-Prozesse kritisch zu hinterfragen.
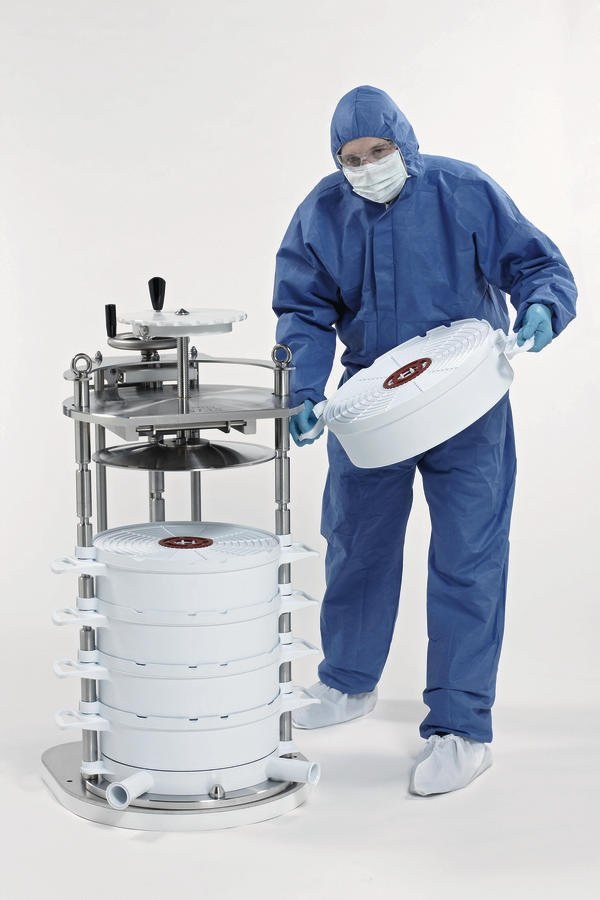
In den vergangenen Jahren wurden in vielen Prozessen lose Aktivkohlen sukzessive durch zellstoffbasierte Tiefenfiltermodule mit immobilisierter Aktivkohle ersetzt. Sie machen es möglich, die beschriebenen Probleme auf elegante Weise zu umgehen und von zusätzlichen Anwendungsvorteilen zu profitieren. Der Einsatz dieser einfach zu handhabenden Filter erlaubt eine flexible Gestaltung der Arbeitsabläufe und eine oft deutliche Steigerung der Adsorptionseffizienz. Somit lässt sich meist mit einer geringeren Aktivkohlemenge beispielsweise ein höherer Entfärbungsgrad erzielen. Diese Unterschiede fallen umso deutlicher aus, je höher das Anforderungsprofil an den Prozess ist.
Wie lässt sich diese Beobachtung erklären? Im Kern geht es um die Wahrscheinlichkeit, mit der eine Verunreinigung in der Prozessflüssigkeit mit einer freien Adsorptionsstelle auf der Aktivkohlenoberfläche in Kontakt treten wird. Je mehr Verunreinigungen adsorbiert werden, desto weniger freie Adsorptionsstellen verbleiben. Sie zu finden, wird für die verbleibenden Verunreinigungen immer schwerer. Im Falle loser Aktivkohlen lässt sich diese Problematik nur durch Zugabe von weiterem Aktivkohlepulver abschwächen.