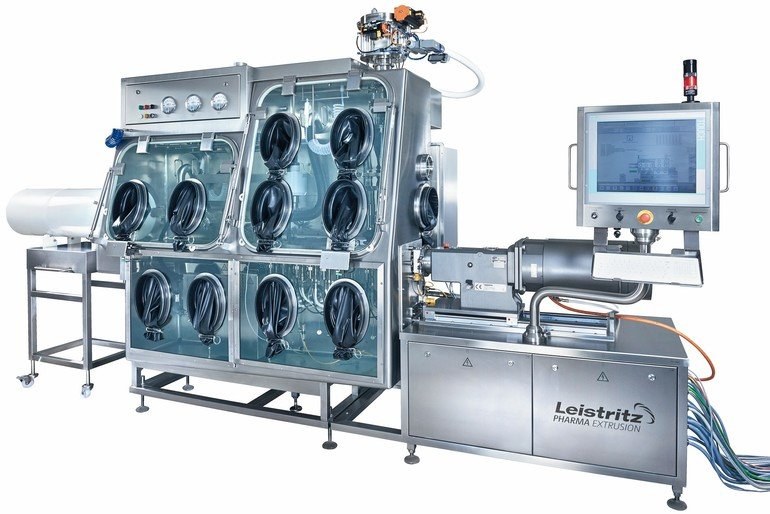
Viele neue Wirkstoffe gelten als hochpotent und sind deshalb mit OEB 4 oder 5 eingestuft. Für pharmazeutische Anlagen gelten damit Grenzwerte, die unter 1 μg/m3 liegen. Um diese Vorgaben an Pharmaextrudern hinreichend zu erfüllen, sind entsprechende Containment-Konzepte erforderlich. Welche Möglichkeiten es gibt, erläutert der Beitrag.
Zur Umsetzung eines Containment-Konzeptes greifen Ingenieure gerne auf gängige Technologien wie z. B. Isolatoren, Doppelklappensysteme und Containment Bags zurück. Bei einer Extruderanlage gibt es allerdings einige spezifische Herausforderungen hinsichtlich des Containments. So besteht die kontinuierliche Anlage meist nicht nur aus dem Pharmaextruder, zusätzlich werden eine gravimetrische Dosiereinrichtung und eine nachgeschaltete Kühl- und Ausformeinrichtung benötigt. Darüber hinaus ist zu beachten, dass bei größeren Durchsätzen die Dosierung kontinuierlich nachgefüllt werden muss.
Um auf Nummer sicher zu gehen, müssen alle Komponenten (d. h. Dosierung, Extruder und Kühleinrichtung) in einen festen Isolator eingebaut werden. Nicht alle Kühleinrichtungen sind dafür allerdings geeignet. Der Einsatz einer gekühlten Walze hat sich als zuverlässige technische Lösung erwiesen. Die technischen Herausforderungen solch einer Anlage sind also vielfältig: So müssen die Prozessteile innerhalb des Isolators sein, die Antriebe jedoch außerhalb. Dies erfordert zum einen eine exakte Abstimmung der Dimensionen zwischen den Aggregaten. Zum anderen muss ein ausgeklügeltes Dichtungskonzept erarbeitet werden, da einige rotierende Wellen abgedichtet werden müssen. Zwar wird der Isolator im Unterdruck betrieben, dieser muss jedoch auch bei Ausfall des Lüftungssystems für eine vorgegebene Zeit gehalten werden. Eine zweite Herausforderung ist die durch den Extrusionsprozess im Isolator entstehende Wärme, die es abzuführen gilt. Gleichzeitig müssen alle Prozessteile durch einen WIP-Prozess (Washing in Place) benetzt und gereinigt werden: Das bedeutet, dass alle Teile innerhalb des Isolators mittels Handschuhen demontiert, gereinigt und ausgeschleust werden müssen. Dies erfordert umfangreiche konstruktive Änderungen an den Standardaggregaten für die Dosierung, dem Extruder und der Kühlwalze. Eine sogenannte Mock-up-Studie (der Bau eines Modell-Isolators) ist hierfür unerlässlich. Die Anforderung, die Prozessteile durch die Handschuhe montieren und bedienen zu können, schränkt naturgemäß auch die Anlagengröße ein, schließlich müssen alle Teile in der Armlänge der Handschuhe erreichbar sein.
Je nach Prozess muss die Dosierung automatisch befüllt werden. Hier kommen üblicherweise Doppelklappensysteme zum Einsatz. Es ist jedoch darauf zu achten, ob das jeweilige System eine OEB-5-Anforderung erfüllt. Für niedrigere Mengen empfiehlt sich das manuelle Nachfüllen anhand von Containment Bags. Dadurch kann der potenzielle Staubanfall im Isolator konzeptbedingt minimiert werden.